Khám phá những tiến bộ mới nhất trong lĩnh vực mũ bảo hiểm chống đạn làm từ vật liệu composite gia cường sợi, bao gồm UHMWPE, sợi aramid, vải chống đạn và các công nghệ sản xuất tiên tiến.
Những tiến bộ nghiên cứu gần đây về mũ bảo hiểm chống đạn làm từ vật liệu composite gia cường sợi
Giới thiệu
Với sự leo thang của các xung đột quốc tế và sự phát triển ngày càng phức tạp của chủ nghĩa khủng bố và chủ nghĩa cực đoan toàn cầu, mối đe dọa chiến tranh đang trở nên nghiêm trọng hơn, đặt ra yêu cầu cao hơn đối với hiệu suất toàn diện của các trang thiết bị quân sự như mũ chống đạn. Mặc dù đầu và cổ chỉ chiếm 12% cơ thể người lính, nhưng chấn thương đầu lại chiếm một nửa số ca tử vong trong chiến đấu trên chiến trường. Chấn thương sọ não (TBI) là nguyên nhân phổ biến gây tử vong và tàn tật cho binh lính, và đã trở thành một loại chấn thương đặc trưng trong các cuộc xung đột quân sự hiện đại. Dữ liệu cho thấy rằng đạn hoặc mảnh đạn tốc độ cao trên chiến trường có thể gây ra khoảng 80% thương tích gây tử vong, trong đó 45% xảy ra ở vùng đầu. Đối mặt với đạn hoặc mảnh đạn tốc độ cao có thể đến từ bất kỳ hướng nào trên chiến trường, mũ chống đạn có thể hấp thụ hoặc giảm hiệu quả năng lượng động học của đạn và mảnh đạn, giảm thiểu thiệt hại hiệu quả đến mạng lưới thần kinh và mạch máu của não do sóng năng lượng do đạn tạo ra bên trong não, từ đó giảm tỷ lệ tử vong của binh sĩ. Các nghiên cứu đã chỉ ra rằng binh sĩ đội mũ chống đạn có thể giảm tỷ lệ tử vong khoảng 20%. Do đó, hiện nay cần phải phát triển các loại mũ bảo hiểm chống đạn có khả năng bảo vệ tốt hơn, trọng lượng nhẹ hơn và thoải mái hơn khi sử dụng để đối phó với môi trường chiến trường ngày càng phức tạp và bảo vệ tính mạng của binh lính.
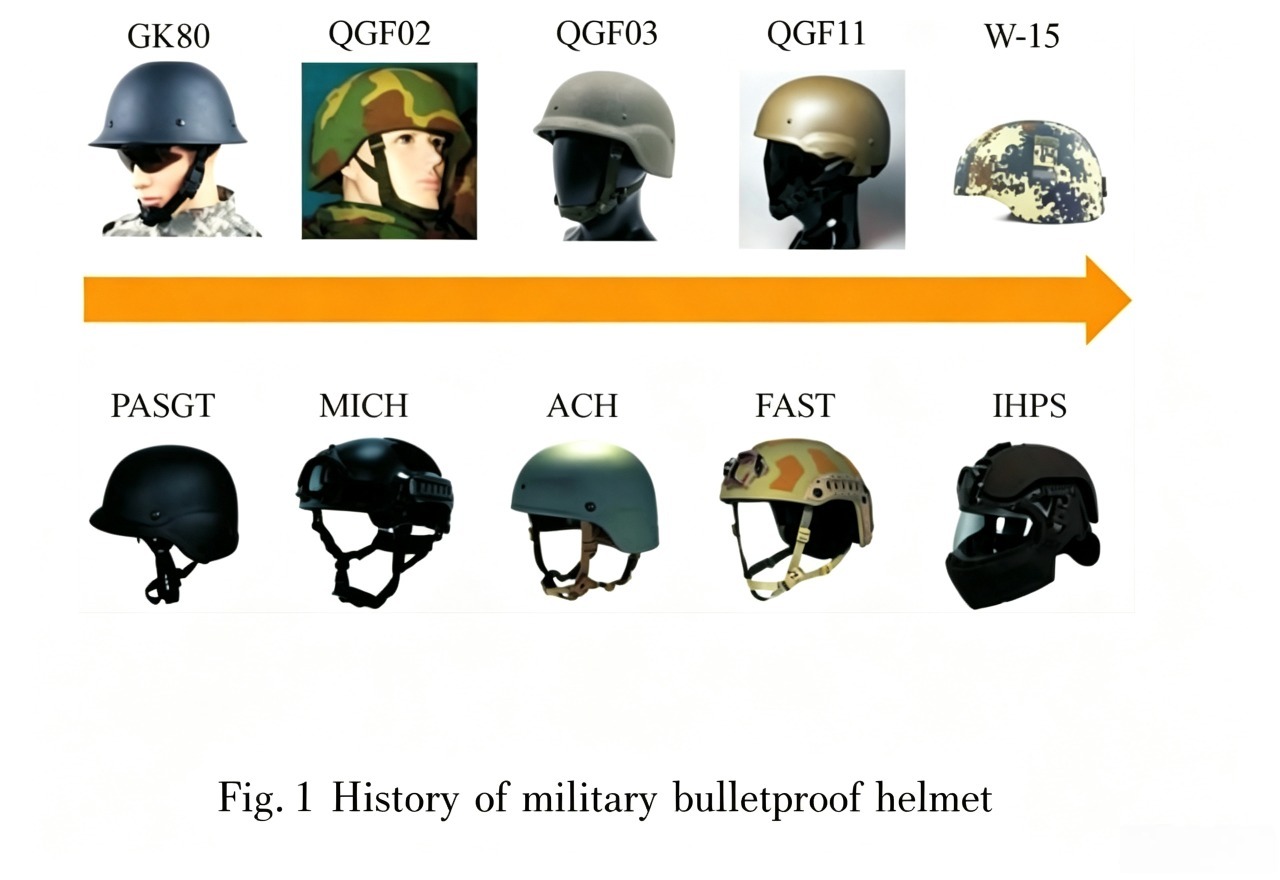
Mũ bảo hiểm chống đạn hiện đại đầu tiên trên thế giới là mũ thép M1915 từ Thế chiến I. Dựa trên đó, quân đội Mỹ đã sản xuất mũ M1917, và trong Thế chiến II, họ đã phát triển mũ thép độc quyền của quân đội Mỹ - mũ thép M1, cũng là loại mũ thép hiện đại được sử dụng lâu nhất. Sau đó, với sự phát triển của các sợi hiệu suất cao và vật liệu composite của chúng, mũ thép dần dần không còn được sử dụng rộng rãi. Ví dụ, mũ PASGT, nhờ sự thoải mái và khả năng bảo vệ cao, bắt đầu được sử dụng rộng rãi trong quân đội Mỹ. Nước ta cũng đã phát triển thành công một loại mũ bảo hiểm chống đạn vật liệu composite mới - mũ aramid QGF02 - vào năm 1993. Từ đầu thế kỷ 21, nhiều quốc gia đã liên tiếp phát triển các loại mũ bảo hiểm chống đạn nhẹ, có khả năng bảo vệ cao và tích hợp cao, chẳng hạn như mũ chiến đấu IHPS của quân đội Mỹ, mũ W-15 của Trung Quốc và mũ VIRTUS của Anh. Hình 1 cho thấy các bức ảnh lịch sử về mũ bảo hiểm chống đạn của quân đội Trung Quốc và Mỹ; Hàng đầu tiên trưng bày mũ bảo hiểm của Trung Quốc, và hàng thứ hai trưng bày mũ bảo hiểm của Mỹ.
Trong bối cảnh các cuộc xung đột quân sự đang diễn ra trên toàn thế giới và môi trường chiến đấu đô thị và dã chiến ngày càng phức tạp, việc phát triển mũ bảo hiểm chống đạn đáp ứng được yêu cầu của chiến tranh tương lai – cung cấp khả năng bảo vệ hiệu suất cao, chức năng thông minh, sự thoải mái và khả năng thích ứng, sản xuất nhanh chóng và khả năng tùy chỉnh – là rất quan trọng để đảm bảo an toàn cho binh sĩ, nâng cao hiệu quả chiến đấu của quân đội và thích ứng với các nhu cầu chiến đấu đa dạng. Với sự phát triển không ngừng của khoa học vật liệu, mũ bảo hiểm chống đạn hiện nay chủ yếu được làm từ vật liệu composite gia cường sợi, đồng thời đạt được trọng lượng nhẹ, khả năng bảo vệ cao và sự thoải mái. Mũ bảo hiểm chống đạn tích hợp chức năng này có thể cải thiện đáng kể khả năng chiến đấu dựa trên thông tin của từng binh sĩ. Bài báo này giới thiệu các vật liệu composite gia cường sợi hiệu suất cao được sử dụng trong mũ bảo hiểm chống đạn và cấu trúc vải chống đạn được sử dụng, đồng thời tổng kết một cách hệ thống công nghệ đúc mũ bảo hiểm chống đạn, cung cấp tài liệu tham khảo cho việc thiết kế và chế tạo mũ bảo hiểm chống đạn composite gia cường sợi trong tương lai.
1. Vật liệu composite gia cường sợi dùng cho mũ bảo hiểm chống đạn
1.1 Sợi carbon
Trong thế kỷ trước, mũ bảo hiểm chống đạn composite chủ yếu được làm từ vật liệu composite sợi aramid. Trong thế kỷ này, sợi UHMWPE đã dần thay thế sợi aramid trở thành vật liệu chủ đạo trong lĩnh vực bảo vệ chống đạn.
Sợi carbon Nhờ độ cứng và độ bền cực cao, sợi này thường được kết hợp với sợi aramid và sợi UHMWPE, cho thấy tiềm năng lớn trong lĩnh vực chống đạn. Trong những năm gần đây, các loại sợi hiệu suất cao mới như sợi PBO và sợi PIPD đã được nghiên cứu.
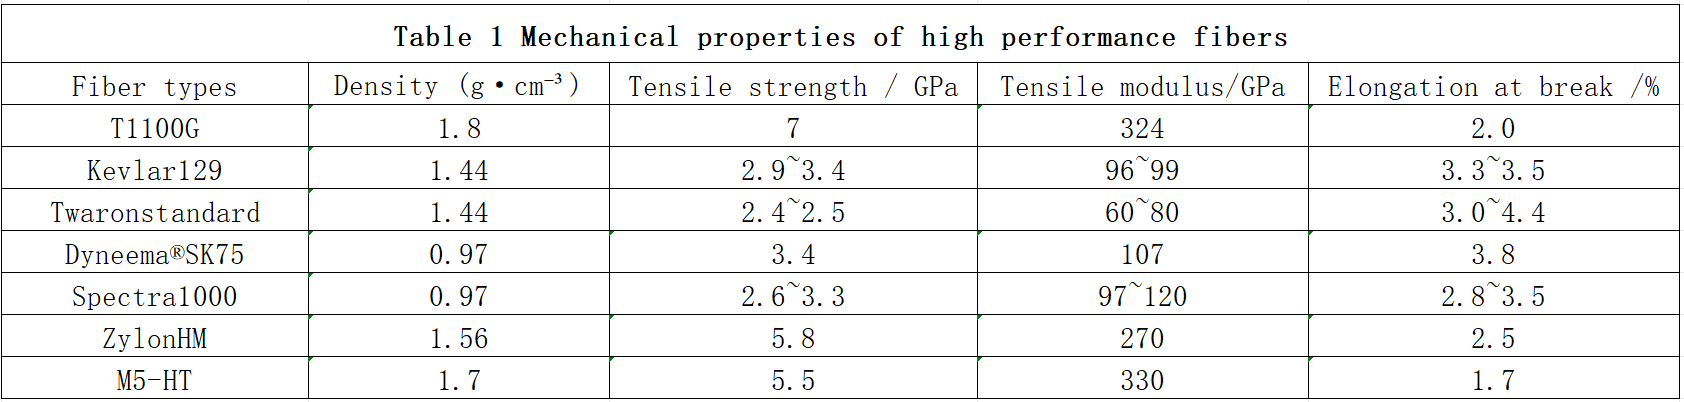
có Vật liệu này cũng thu hút sự chú ý rộng rãi trong lĩnh vực bảo vệ chống đạn. Các đặc tính cơ học cơ bản của vật liệu composite gia cường sợi hiệu suất cao được thể hiện trong Bảng 1.
Sợi carbon được phát triển vào những năm 1950 và 1960. Nhờ có mô đun đàn hồi cao, độ bền kéo cao, độ ổn định ở nhiệt độ cao và khả năng chống ăn mòn cao, nó từ lâu đã trở thành tâm điểm chú ý và được sử dụng rộng rãi trong lĩnh vực hàng không vũ trụ và quân sự. Sợi carbon là loại sợi hiệu suất cao với hàm lượng carbon khoảng 95%, được sản xuất bằng phương pháp cacbon hóa pha rắn của các sợi hữu cơ. Hiện nay, các loại sợi carbon thương mại trên toàn thế giới chủ yếu được làm từ sợi polyacrylonitrile (PAC). Do độ cứng và độ bền cực cao, sợi carbon thường được kết hợp với các loại sợi hiệu suất cao khác để tạo ra vật liệu composite chống đạn. Ví dụ, Đại học Công nghệ Nanyang và Tập đoàn DSM đã kết hợp sợi UHMWPE với sợi carbon, cải thiện đáng kể khả năng bảo vệ chống đạn bằng cách thay đổi thứ tự xếp lớp để giảm tốc độ tự do đáy (BFS) của tấm composite chống đạn. Mặc dù vật liệu composite sợi carbon có mô đun đàn hồi và độ bền kéo cao, nhưng độ giãn dài khi đứt thấp của chúng hạn chế hiệu quả hấp thụ năng lượng, làm hạn chế ứng dụng của chúng trong bảo vệ chống đạn.
1.2 Sợi Aramid
Sợi Aramid Sợi aramid là các loại sợi polyamit được tổng hợp nhân tạo, bao gồm poly(p-phenylene terephthalamide) (PPTA), poly(m-phenylene isophthalamide) (PMIA), sợi polyamit thơm dị vòng chứa các nguyên tử dị loại, và sợi polyamit thơm hoàn toàn ortho-aramid. Hiện nay, các loại sợi aramid được sản xuất chính trên thế giới là
para-aramid (PPTA) và
meta-aramid (PMIA). Trong số đó, sợi Kevlar của DuPont và sợi Twaron của Teijin được sử dụng rộng rãi trong bảo vệ chống đạn. Mũ bảo hiểm chống đạn PASGT, được phát triển vào những năm 1980, được làm từ vật liệu composite sợi Kevlar 29, và mũ bảo hiểm chiến đấu ACH nổi tiếng sau này được làm từ vật liệu composite sợi Kevlar 129. Sợi Aramid có độ bền riêng cao, mô đun cao và tỷ lệ hấp thụ năng lượng cao, và được sử dụng rộng rãi trong bảo vệ chống đạn. Mặc dù sợi aramid có phạm vi ứng dụng rộng rãi, nhưng khả năng bị phân hủy dưới ánh sáng cực tím và thủy phân do hấp thụ độ ẩm đã hạn chế sự phát triển của chúng. Tuổi thọ của chúng bị rút ngắn đáng kể và hiệu suất bảo vệ giảm đi trong điều kiện ánh sáng cực tím mạnh hoặc môi trường ẩm ướt.
1.3 Sợi UHMWPE
Sợi UHMWPE Nhờ các đặc tính đặc biệt như mật độ thấp, khả năng chống va đập tuyệt vời, tỷ lệ độ bền trên trọng lượng vượt trội, hiệu suất giảm chấn cao và khả năng chống ăn mòn, sợi UHMWPE được sử dụng rộng rãi trong nhiều lĩnh vực. Hiện nay, các loại sợi UHMWPE nổi tiếng nhất trên thế giới là Dyneema do DSM sản xuất và Spectra do Honeywell sản xuất. Vì hầu hết các sóng xung kích lan truyền song song với hướng sợi khi vật liệu composite gia cường sợi chịu tác động cường độ cao, sợi UHMWPE có độ cứng cao có thể hoạt động như một kênh năng lượng cao để phân tán năng lượng va đập trong toàn bộ cấu trúc. Đặc tính này có thể chặn hiệu quả đạn súng lục thông thường và các mảnh vỡ tốc độ thấp, và nó đã được sử dụng rộng rãi trong các ứng dụng như áo giáp mềm. Ngoài ra, so với sợi carbon và sợi aramid, sợi UHMWPE có mật độ thấp hơn đáng kể, có lợi cho việc giảm trọng lượng của mũ bảo hiểm chống đạn. Hơn nữa, độ dẻo dai cao, khả năng chống tia UV và khả năng chống ăn mòn của sợi UHMWPE làm cho nó trở thành vật liệu sợi bảo vệ đạn đạo có hiệu suất tốt nhất trong các hệ thống công nghiệp. Tuy nhiên, lực liên phân tử của sợi UHMWPE tương đối yếu, và hiện tượng biến dạng dẻo xảy ra khi nhiệt độ xử lý vượt quá 130°C. Ở nhiệt độ nóng chảy (khoảng 150°C), tốc độ biến dạng dẻo tăng mạnh, dẫn đến giảm đáng kể tuổi thọ sử dụng. Hơn nữa, bề mặt trơ về mặt hóa học của sợi UHMWPE dẫn đến độ bền liên kết giao diện với nhựa thấp, cản trở việc sản xuất và ứng dụng vật liệu composite sợi UHMWPE.
1.4 Các loại sợi hiệu năng cao khác
Sợi poly(p-phenylenebenzobisoxazole) ban đầu được phát triển bởi Phòng thí nghiệm Vật liệu của Không quân Hoa Kỳ như một vật liệu chịu nhiệt độ cao, và sau đó được thương mại hóa bởi công ty Toyobo của Nhật Bản, với tên gọi Zylon.
Sợi PBO Sợi PBO sở hữu độ bền cao, mô đun đàn hồi cao, khả năng chịu nhiệt cao và khả năng chống cháy, khiến hiệu suất tổng thể của nó trở nên tốt nhất trong số tất cả các "sợi hữu cơ". Năm 2003, Mỹ đã sản xuất các mẫu mũ bảo hiểm sử dụng sợi PBO, nhưng trọng lượng chỉ là 0,8 kg, nhẹ hơn khoảng 0,55 kg so với mũ bảo hiểm aramid có cùng mức độ bảo vệ. Mô đun đàn hồi kéo của sợi PBO xấp xỉ 270 GPa, gấp khoảng ba lần so với sợi para-aramid. Tuy nhiên, sợi PBO có độ bền màu cực kỳ kém và bề mặt đặc, nhẵn, dẫn đến độ bám dính giao diện yếu với ma trận composite. Hiệu suất của nó giảm đáng kể trong môi trường ẩm ướt và nóng, hạn chế ứng dụng của nó trong mũ bảo hiểm chống đạn.
Sợi PIPD là một loại sợi polymer dị vòng thơm tinh thể lỏng mới được phát triển dựa trên chuỗi phân tử PBO, còn được gọi là sợi M5. Sợi PIPD ban đầu được phát triển bởi Akzo Nobel ở Hà Lan, và phương pháp sản xuất chính hiện nay là kéo sợi ướt khô. Nguyên liệu chính bao gồm TAP và DHTA. Sợi PIPD có mô đun đàn hồi 150 GPa và độ bền kéo 2,5 GPa. PIPD là một loại sợi hiệu suất cao với cấu trúc dạng que cứng và liên kết hydro liên phân tử mạnh, thể hiện độ bền nén cao hơn đáng kể so với sợi PBO. Tuy nhiên, tính trơ bề mặt của sợi PIPD làm giảm sự tương tác giữa sợi và nhựa, do đó làm giảm hiệu suất tổng thể của vật liệu composite. Hơn nữa, tính giòn của nó dưới tải trọng va đập cũng ảnh hưởng đến hiệu suất bảo vệ đạn đạo.
2. Cấu trúc vải chống đạn
Vải chống đạn thường đề cập đến các sợi hiệu suất cao có khả năng hấp thụ năng lượng động học của va chạm thông qua sự đứt gãy do kéo căng sợi, biến dạng vải và ma sát giữa sợi và vật thể va chạm, giúp giảm thiểu hoặc ngăn ngừa hiệu quả thương tích cho người mặc do va chạm tốc độ cao. Hiệu suất bảo vệ chống đạn của vải chống va đập chủ yếu phụ thuộc vào cấu trúc vải và đặc tính sợi. Dựa trên quy trình sản xuất, vải không dệt nói chung có thể được chia thành vải không dệt một chiều (UD), vải dệt hai chiều và vải dệt ba chiều.
2.1 Vải không dệt một chiều
Vải UD (sợi định hướng đơn) được Allied Signal giới thiệu lần đầu vào năm 1988. Chúng được tạo thành bằng cách sắp xếp các sợi song song, cán màng với hướng 0/90 hoặc 0/90/±45°, sau đó liên kết chúng bằng nhựa nhiệt dẻo. Vải UD một lớp có giới hạn bảo vệ đạn đạo và khả năng hấp thụ năng lượng cao hơn so với vải dệt 2D và 3D, đồng thời mang lại độ linh hoạt và chất lượng cao hơn. Ưu điểm của vải UD là không có các điểm giao nhau hoặc xoắn, cho phép sóng phản xạ lan truyền trên một diện tích lớn khi va chạm, dẫn đến tốc độ truyền nhanh hơn và nhiều sợi tham gia vào quá trình xuyên thủng của vật phóng. Vật liệu composite sợi UHMWPE thường sử dụng cấu trúc vải UD để đạt được hiệu suất bảo vệ và khả năng hấp thụ năng lượng tốt hơn, và các chế độ hư hỏng của vải UD với độ dày khác nhau cũng khác nhau. Ví dụ, cơ chế hư hỏng do thủng trong các tấm composite UHMWPE định hướng đơn là hư hỏng do cắt và ma sát lỗ (giữa vật phóng và mẫu). Trong trường hợp thủng trong các tấm composite UHMWPE dày, các cơ chế hư hỏng chính là tách lớp composite, căng sợi và giãn nở.
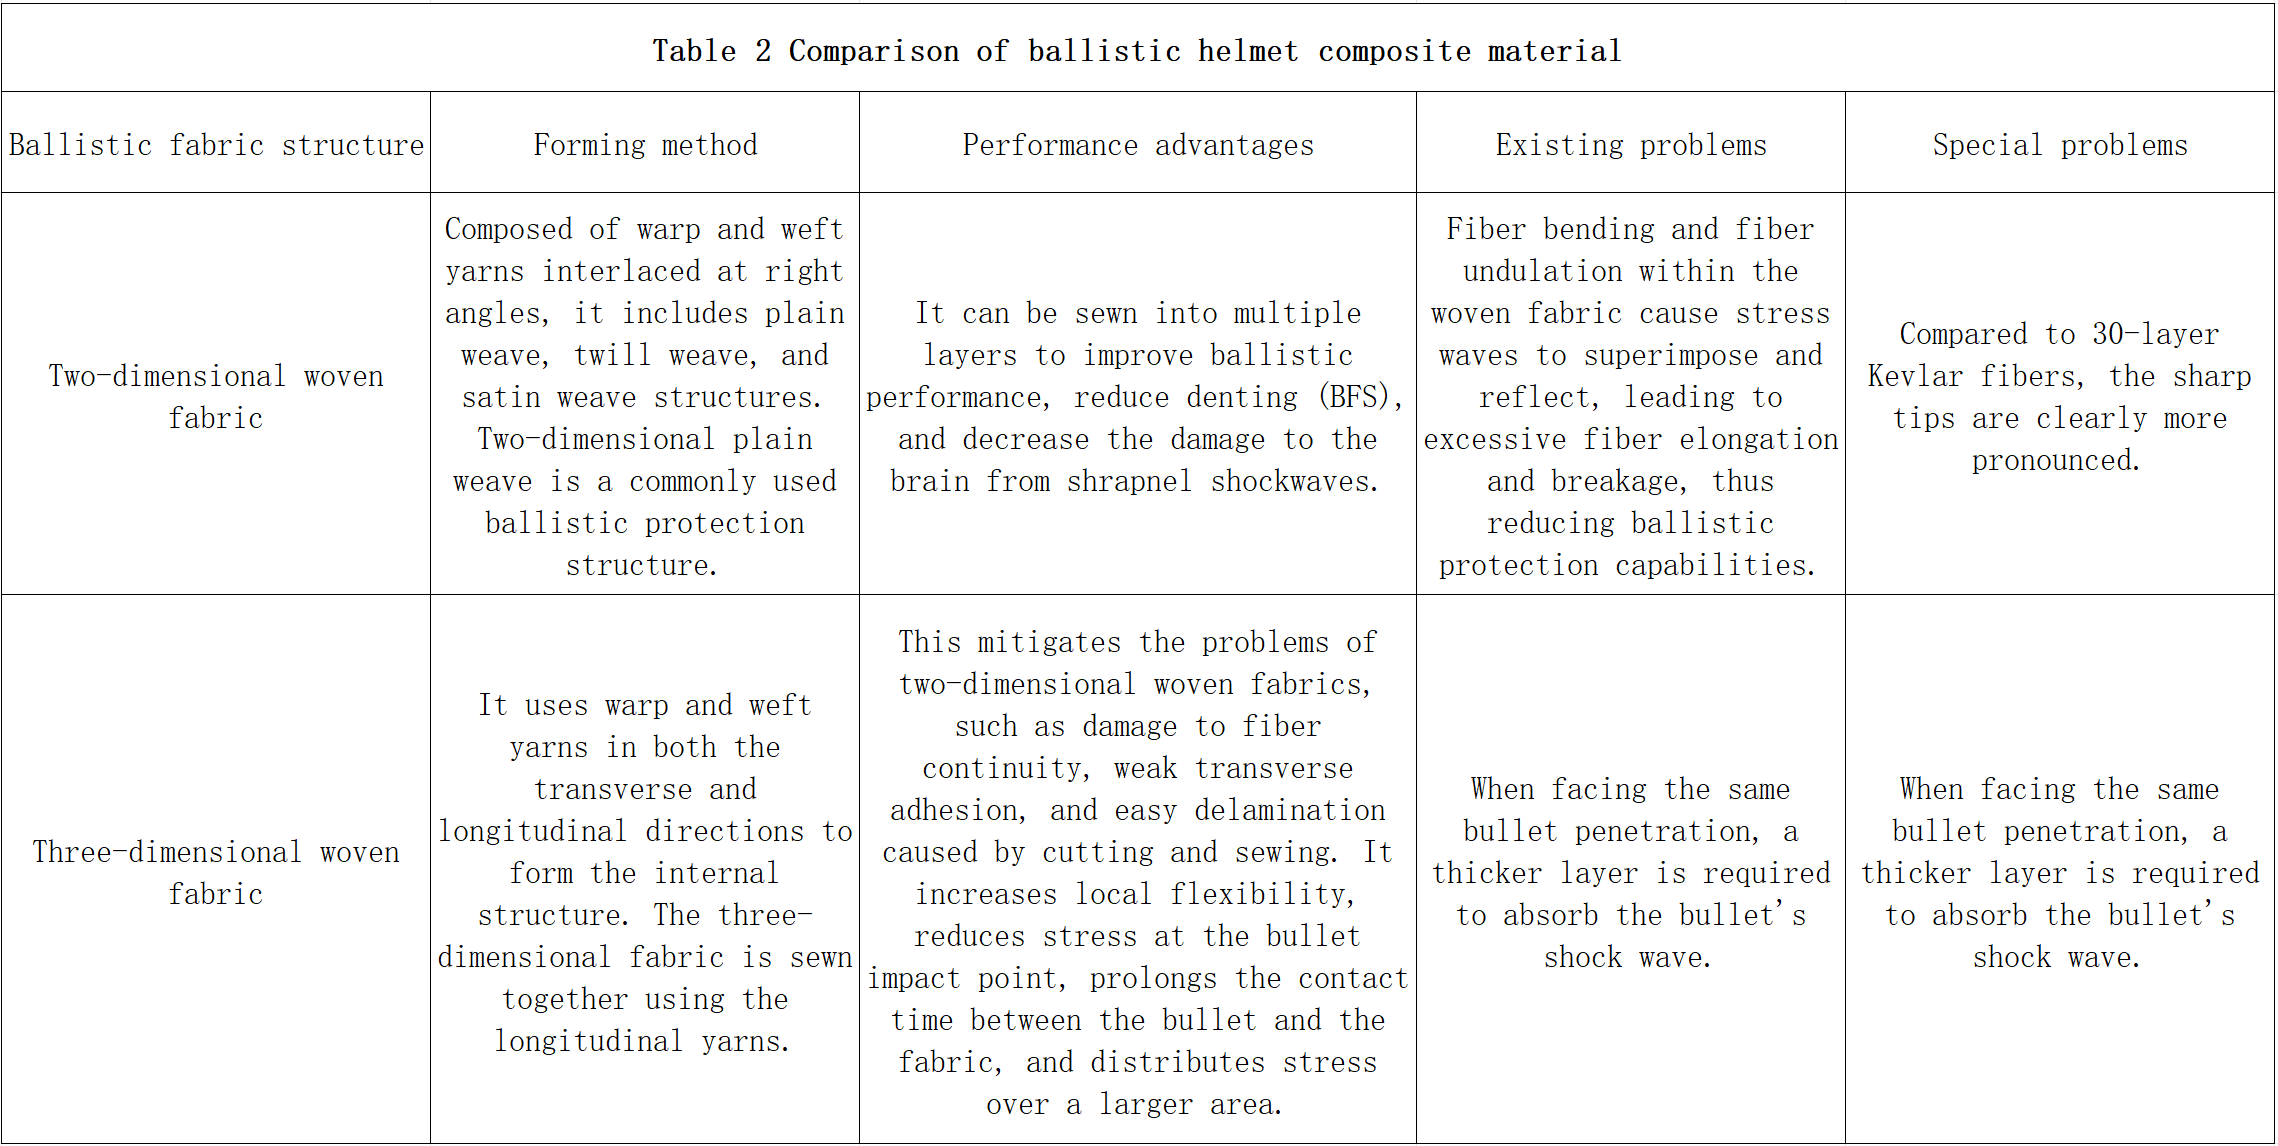
Như đã thể hiện trong sự so sánh các cấu trúc vải chống đạn, vải không dệt một chiều sắp xếp các sợi song song, với hướng 0/90 hoặc 0/90/±45°, và được ép với nhựa nhiệt dẻo. Ưu điểm về hiệu suất của nó bao gồm tính linh hoạt tốt, trọng lượng nhẹ, không có điểm giao nhau hoặc bị cuộn lại, và tốc độ truyền sóng nhanh. Càng nhiều sợi tham gia vào quá trình xuyên thủng của đạn. Cấu trúc này thường được sử dụng trong vật liệu composite sợi UHMWPE để cải thiện khả năng bảo vệ và hiệu quả hấp thụ năng lượng. Vấn đề là các chế độ hư hỏng khác nhau tùy thuộc vào độ dày: sự thủng trong các tấm composite UHMWPE một chiều chủ yếu là do hư hỏng do cắt và ma sát lỗ; sự thủng trong các tấm composite UHMWPE dày chủ yếu là do sự tách lớp composite, sức căng sợi và sự giãn nở.
2.2 Vải dệt hai chiều
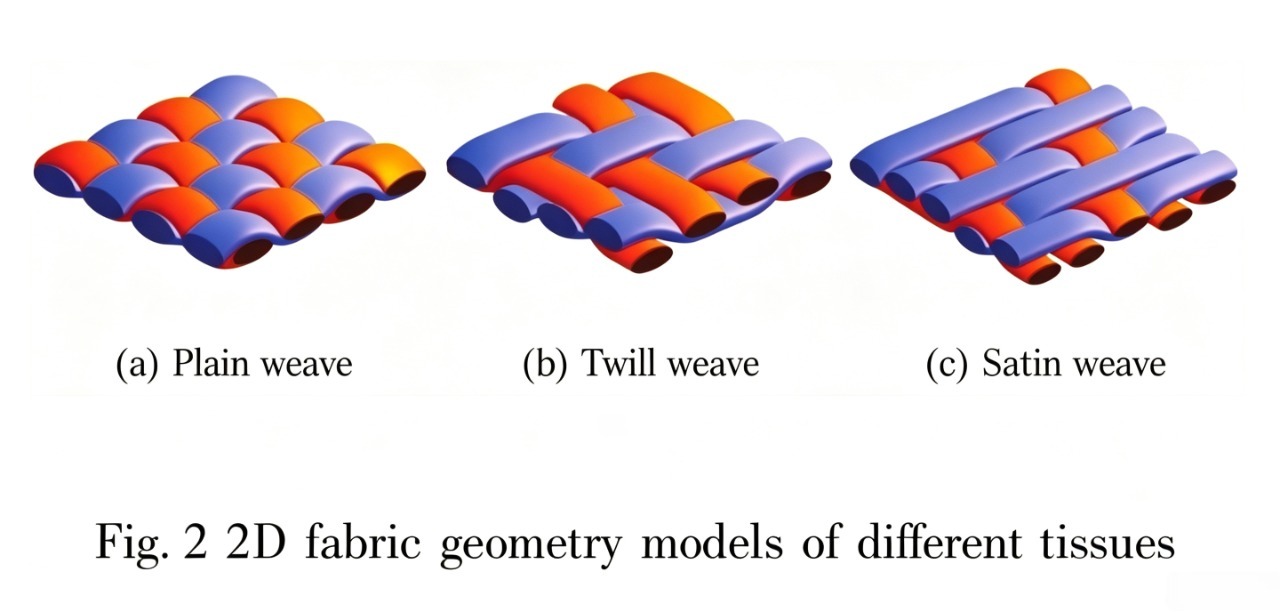
Vải dệt hai chiều được cấu tạo từ các sợi dọc và sợi ngang đan xen vuông góc với nhau. Chúng chủ yếu bao gồm các cấu trúc dệt trơn, dệt chéo và dệt satin, như thể hiện trong hình. Cấu trúc bảo vệ chống đạn được sử dụng phổ biến nhất là vải dệt trơn hai chiều. Vải dệt hai chiều có thể được may thành nhiều lớp để cải thiện hiệu suất bảo vệ chống đạn, giảm độ lún (BFS) và giảm tác hại của sóng xung kích từ đạn bắn vào não người. Tuy nhiên, do sự uốn cong sợi và sự dao động sợi bên trong vải trong vải dệt hai chiều, sóng ứng suất có thể chồng chất và phản xạ, dẫn đến sự kéo dài và đứt sợi quá mức, do đó làm giảm khả năng bảo vệ chống đạn của sợi.
Như thể hiện trong Hình 2, các mô hình hình học của vải hai chiều khác nhau tùy thuộc vào kiểu dệt. Như thể hiện trong Bảng 2, vải dệt hai chiều bao gồm các sợi dọc và sợi ngang đan xen vuông góc với nhau, bao gồm các cấu trúc dệt trơn, dệt chéo và dệt satin. Vải dệt trơn hai chiều là một cấu trúc bảo vệ chống đạn thường được sử dụng. Ưu điểm về hiệu suất của nó bao gồm khả năng được may thành nhiều lớp, cải thiện hiệu suất bảo vệ chống đạn, giảm vết lõm do đạn (BFS) và giảm thiểu tổn thương não do sóng xung kích của đạn. Các vấn đề bao gồm sự uốn cong và gợn sóng của sợi bên trong bề mặt vải dệt, gây ra sự chồng chất và phản xạ của sóng ứng suất, dẫn đến sự kéo dài và đứt gãy sợi quá mức, do đó làm giảm khả năng bảo vệ chống đạn. Một vấn đề cụ thể là các đầu nhọn rõ ràng so với 30 lớp sợi Kevlar.
2.3 Vải dệt ba chiều
Đối với mũ chống đạn làm từ vải dệt hai chiều, việc cắt và may thường làm gián đoạn tính liên tục của sợi, làm giảm hiệu suất chống đạn của mũ. Hơn nữa, vải dệt hai chiều thường có độ bám dính ngang yếu, dễ bị tách lớp. Vải dệt ba chiều, sử dụng cả sợi dọc và sợi ngang để tạo ra một loại vải ba chiều liền mạch, giúp giảm thiểu đáng kể các vấn đề liên quan đến vải dệt hai chiều. Hình 3 thể hiện sơ đồ cấu trúc mô hình của vải dệt vuông góc ba chiều. Vải dệt ba chiều được kết nối với nhau bằng cách may sợi dọc, giúp tăng hiệu quả độ linh hoạt cục bộ, giảm ứng suất tại điểm va chạm của đạn, kéo dài thời gian tiếp xúc giữa đạn và vải, và phân bố ứng suất trên một diện tích lớn hơn xung quanh điểm va chạm của đạn. Justyna Pinkos và cộng sự đã so sánh khả năng chống xuyên đạn của vải dệt hai chiều và ba chiều được làm từ 30 lớp sợi Kevlar. Họ nhận thấy rằng, khi đối mặt với cùng một lực xuyên đạn, vải dệt ba chiều cần số lớp dày hơn để hấp thụ sóng xung kích. Tuy nhiên, vải dệt ba chiều không có điểm nhọn rõ rệt, trong khi vải dệt hai chiều lại có điểm nhọn được xác định rõ hơn đáng kể.
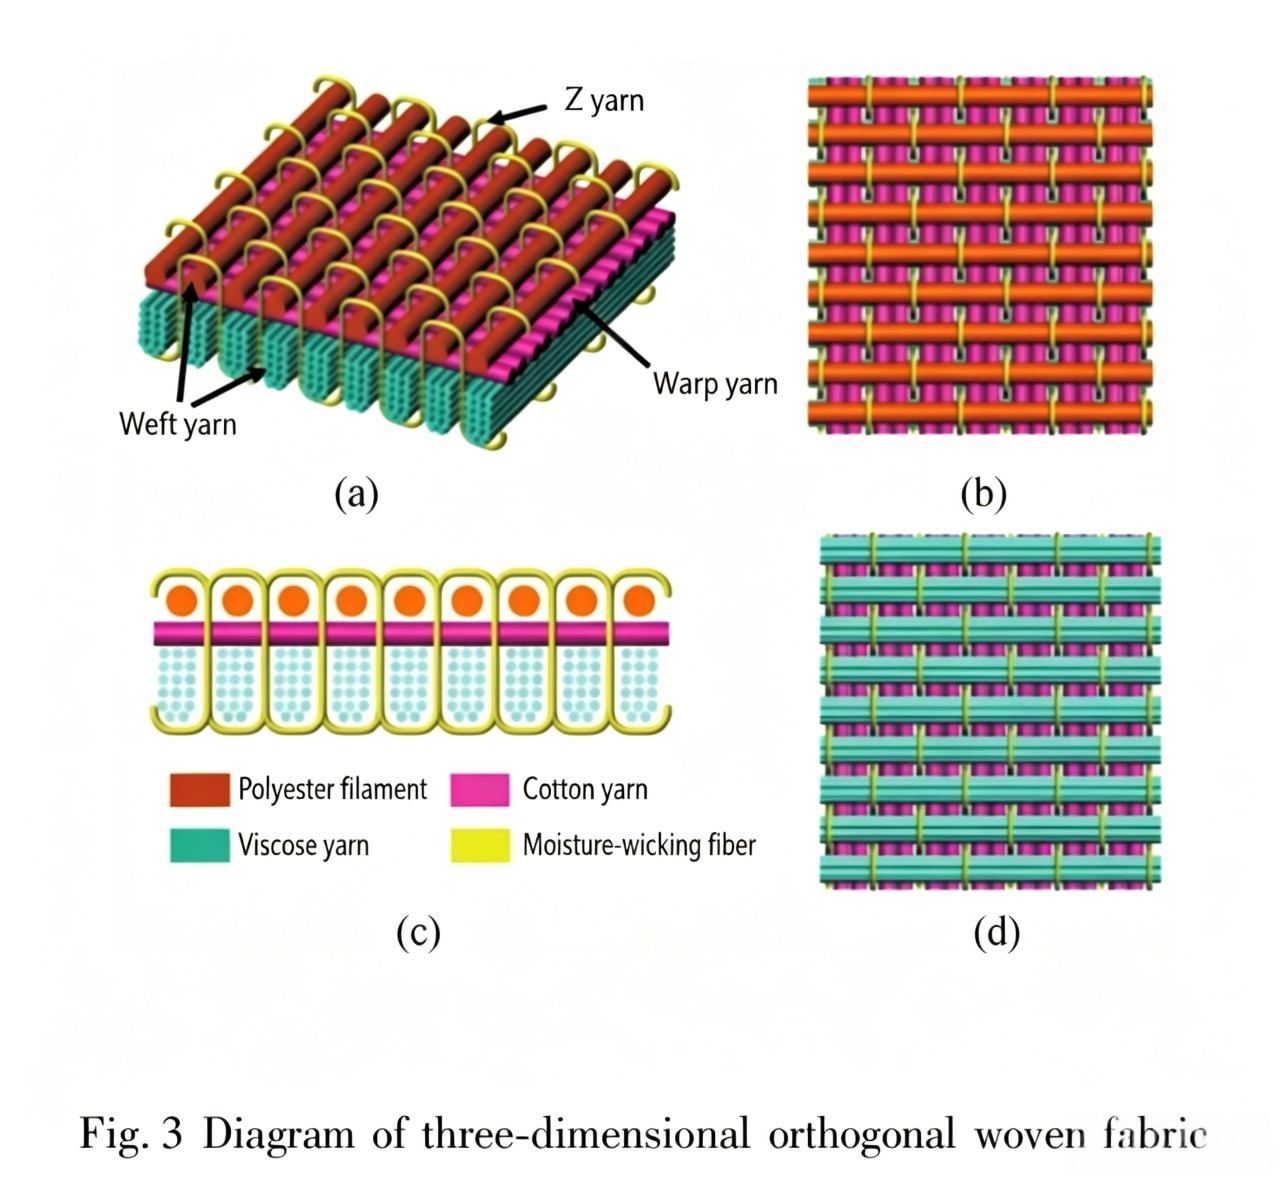
Như thể hiện trong Hình 2 ở trên, vải dệt ba chiều sử dụng các sợi dọc và sợi ngang theo chiều ngang và chiều dọc để tạo thành một không gian liền mạch, với các lớp vải ba chiều được khâu lại với nhau bằng các sợi dọc. Ưu điểm về hiệu suất của nó bao gồm giảm thiểu các vấn đề về sự gián đoạn tính liên tục của sợi, độ bám dính ngang yếu và dễ bị tách lớp liên quan đến việc cắt và may trong vải dệt hai chiều; tăng tính linh hoạt cục bộ, giảm ứng suất tại điểm va chạm của viên đạn, kéo dài thời gian tiếp xúc giữa viên đạn và vải, và phân bố ứng suất trên một diện tích lớn hơn. Vấn đề là, khi đối mặt với cùng một lực xuyên thấu của viên đạn, cần số lớp dày hơn để hấp thụ sóng xung kích của viên đạn. Một vấn đề cụ thể là, so với 30 lớp sợi Kevlar, nó không có điểm nhọn rõ ràng.
3. Công nghệ đúc vật liệu composite cho mũ bảo hiểm chống đạn
Mũ chống đạn chủ yếu bao gồm lớp vỏ ngoài, lớp lót và hệ thống treo. Chúng chủ yếu hấp thụ năng lượng va chạm của đạn hoặc mảnh đạn tốc độ cao thông qua sự biến dạng và vỡ của lớp vỏ ngoài. Do đó, quy trình sản xuất vỏ mũ đóng vai trò quan trọng đối với hiệu quả bảo vệ của nó. Các phương pháp tạo hình truyền thống bao gồm việc sắp xếp gọn gàng các sợi hiệu suất cao, sau đó chuẩn bị hỗn hợp sợi với nhựa nhiệt dẻo hoặc nhựa nhiệt rắn. Vật liệu composite sợi đã được cắt và xếp lớp sau đó được ép khuôn dưới áp suất cao trong máy ép kim loại được gia nhiệt. Trong quá trình sản xuất mũ, điều cần thiết là phải đảm bảo sự phân bố vật liệu đồng đều và bề mặt vỏ nhẵn, giảm thiểu khoảng trống giữa các lớp khác nhau và giảm sự tập trung ứng suất trong quá trình xuyên thủng của đạn. Hiện nay, việc sản xuất vỏ mũ chống đạn sử dụng các công nghệ tạo hình vật liệu composite, chẳng hạn như tạo hình thủ công, tạo hình chuyển nhựa (RTM), tạo hình nhiệt và tạo hình kích thước chính xác.
3.1 Quy trình đúc khuôn thủ công
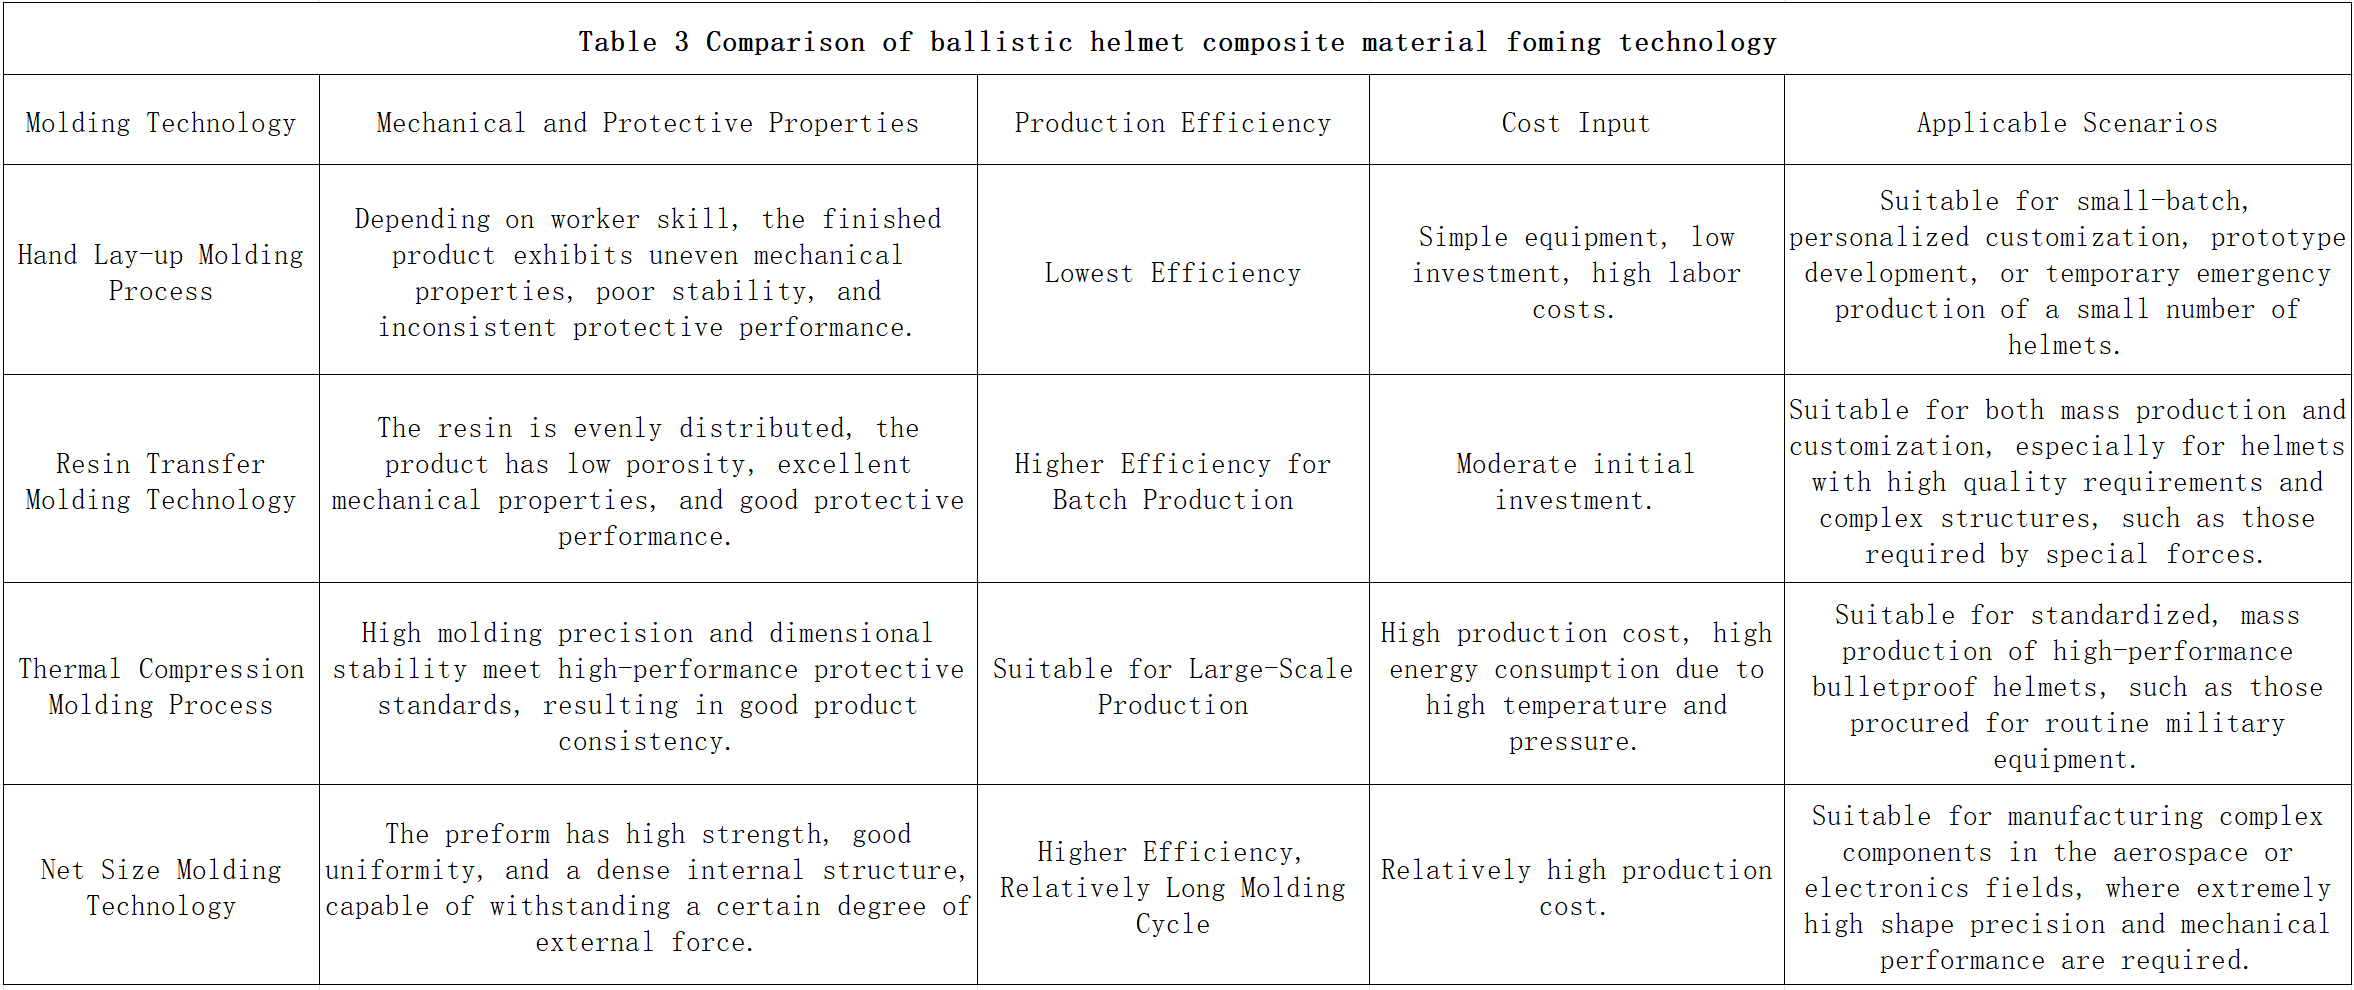
Phương pháp đúc thủ công, còn được gọi là đúc tiếp xúc, là công nghệ đúc sớm nhất và được sử dụng rộng rãi nhất trong sản xuất mũ bảo hiểm chống đạn bằng vật liệu composite. Đúc thủ công chủ yếu được thực hiện bằng tay, với việc sử dụng máy móc hạn chế. Nó đòi hỏi trình độ kỹ thuật cao từ người vận hành, cần có sự quen thuộc với các đặc tính cấu trúc của sản phẩm và chuyên môn trong việc cắt và đặt sợi gia cường, cũng như xử lý bề mặt khuôn. Mặc dù đúc thủ công cung cấp các khuôn có chi phí thấp, dễ bảo trì, không bị giới hạn bởi kích thước hoặc hình dạng sản phẩm, cho phép sửa đổi linh hoạt các bộ phận khác nhau theo yêu cầu thiết kế và thuận tiện cho việc đúc ở nhiệt độ phòng, nhưng nó thường chỉ phù hợp để sản xuất các sản phẩm quy mô nhỏ. Các sản phẩm hoàn thiện thường có các đặc tính cơ học không đồng đều, độ ổn định kém và hiệu suất bảo vệ không nhất quán.
Bảng 3 so sánh các công nghệ đúc vật liệu composite cho mũ bảo hiểm chống đạn. Phương pháp đúc thủ công phụ thuộc nhiều vào kỹ năng của người lao động, dẫn đến tính chất cơ học không đồng đều, độ ổn định kém và hiệu suất bảo vệ không ổn định của sản phẩm hoàn thiện. Phương pháp này có hiệu quả thấp nhất, yêu cầu thiết bị đơn giản và vốn đầu tư thấp, nhưng chi phí nhân công cao, do đó chỉ phù hợp cho sản xuất theo lô nhỏ, sản xuất theo yêu cầu, phát triển nguyên mẫu hoặc sản xuất khẩn cấp tạm thời số lượng nhỏ mũ bảo hiểm.
3.2 Ép khuôn chuyển nhựa (RTM)
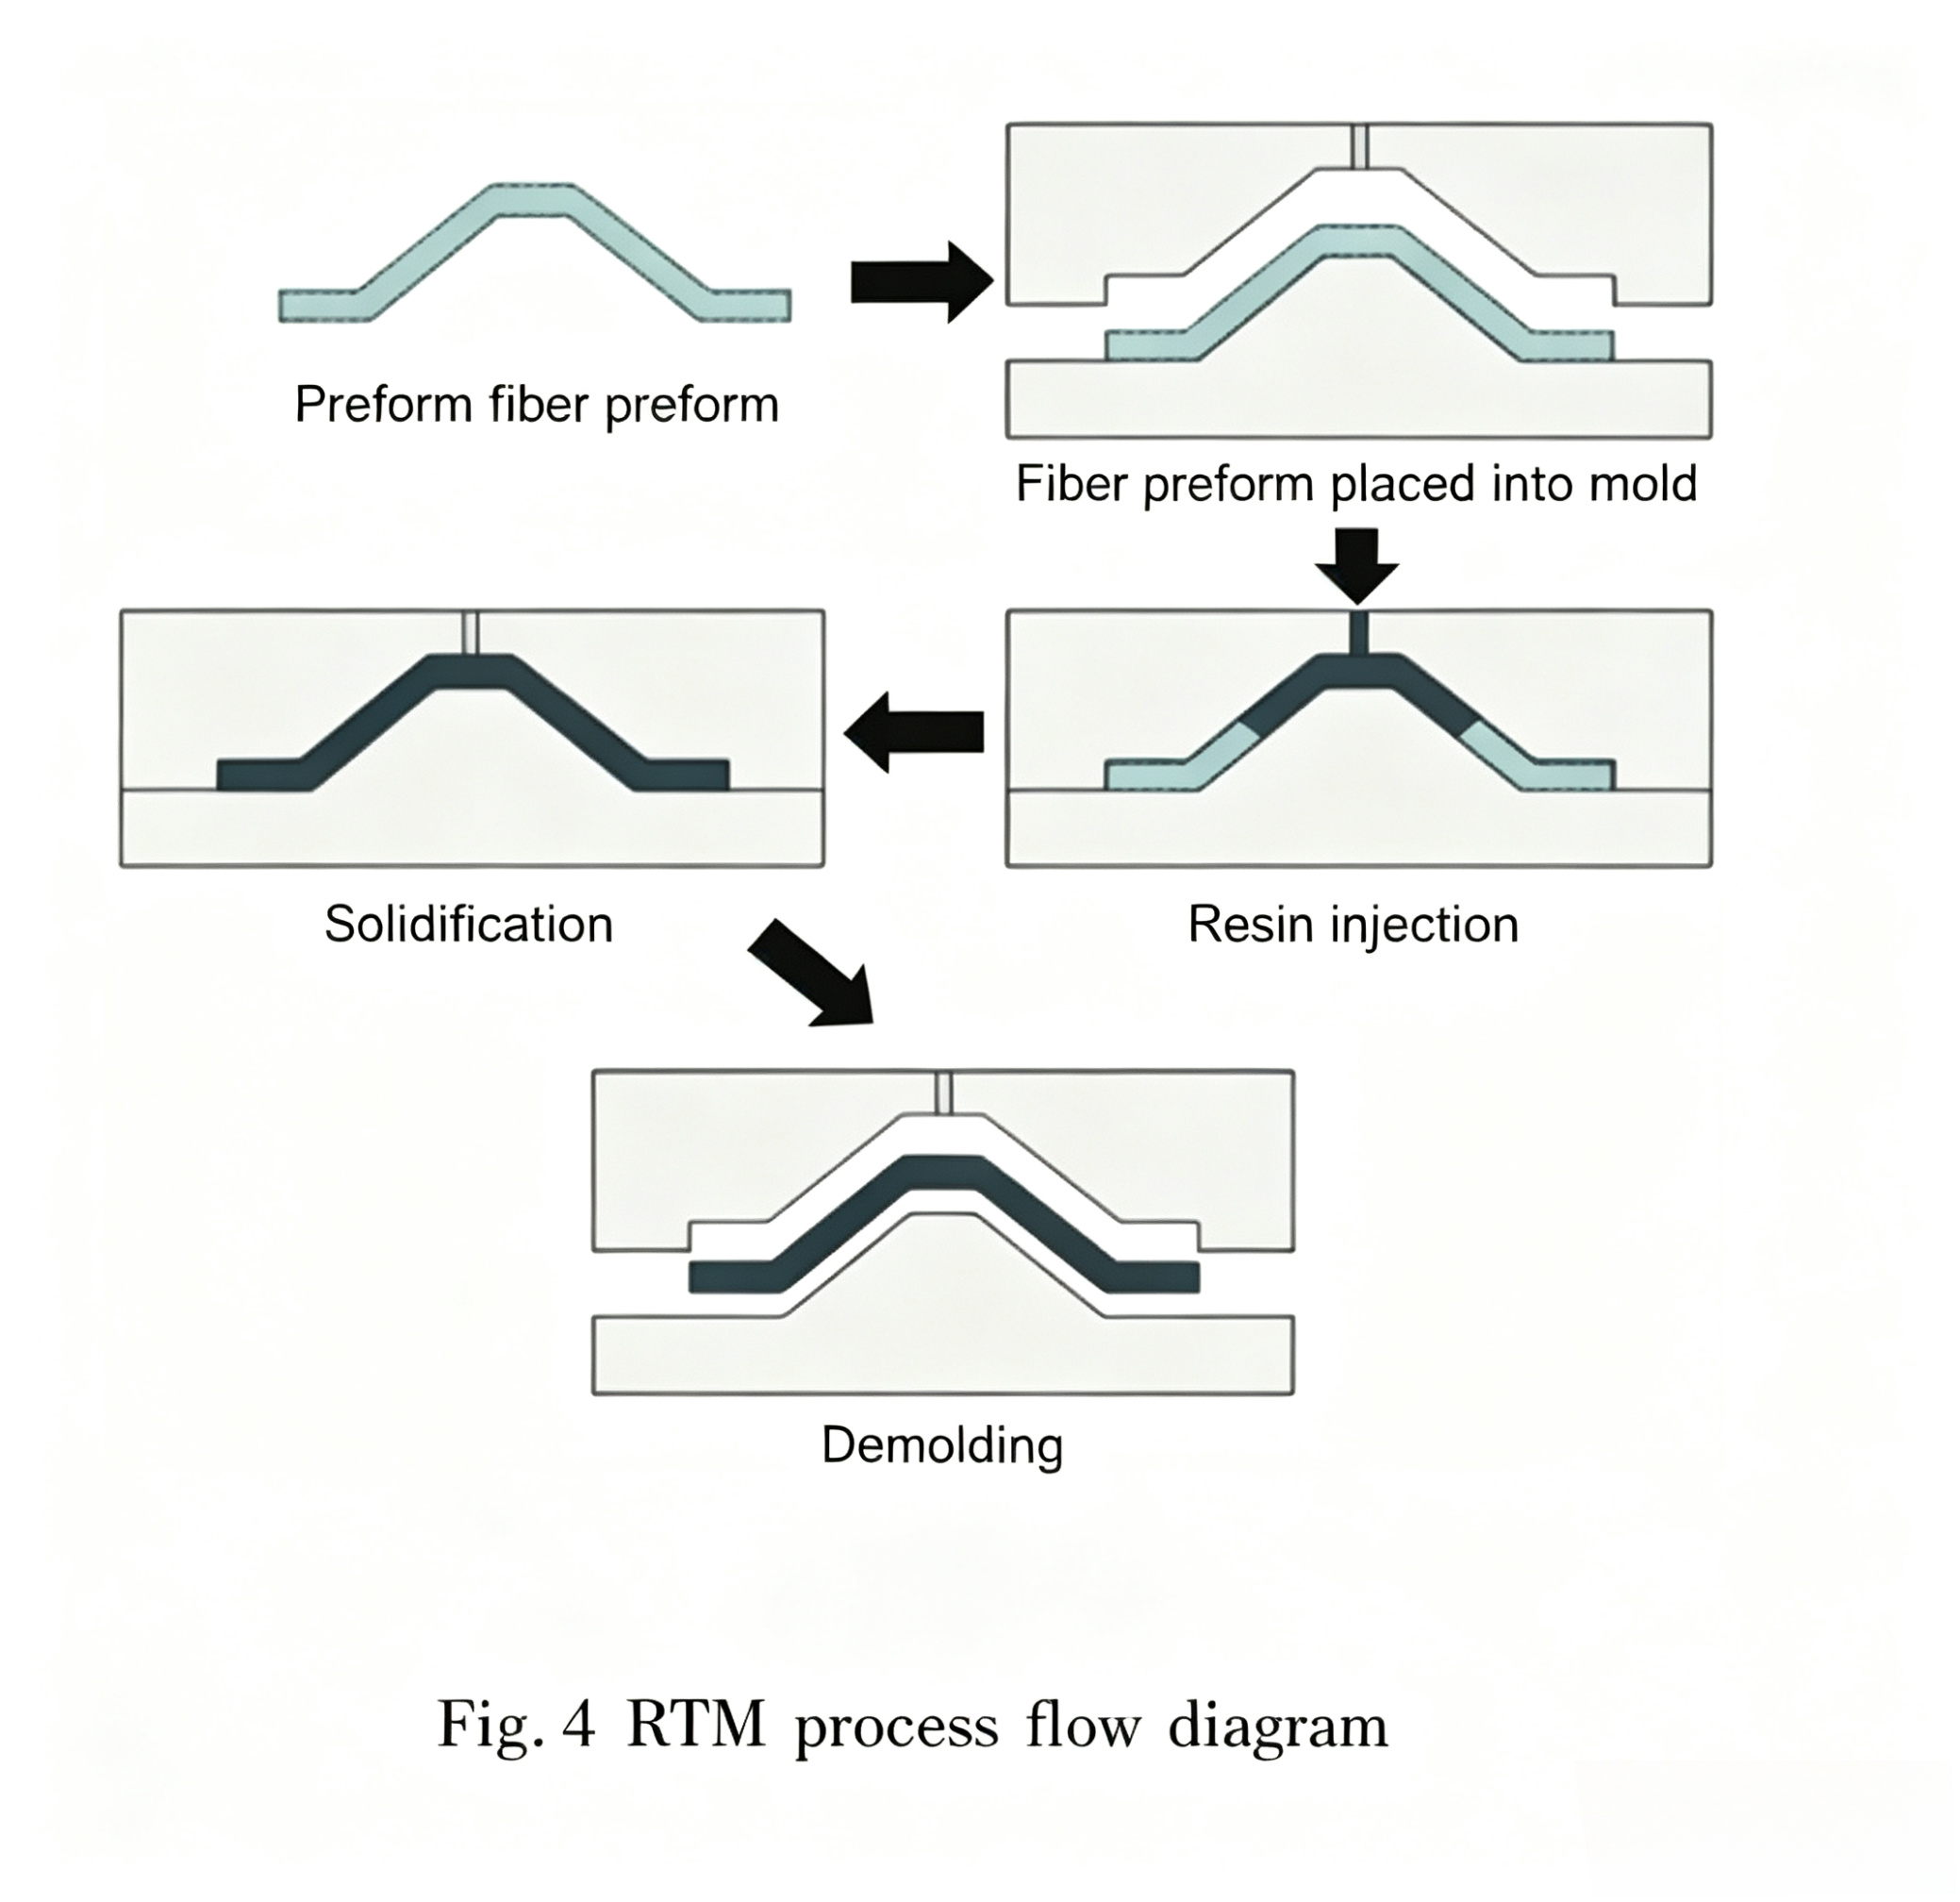
Công nghệ đúc chuyển nhựa (RTM) là một công nghệ đúc vật liệu composite bao gồm việc bơm các loại nhựa có độ nhớt thấp như nhựa polyester hoặc epoxy vào khuôn kín, làm cho các sợi hiệu suất cao hoặc các vật liệu gia cường khác được ngấm hoàn toàn và đồng đều, sau đó tiến hành đóng rắn. So với phương pháp đúc thủ công truyền thống, công nghệ RTM tạo ra vật liệu có khả năng chống va đập mạnh hơn, tính chất cơ học tổng thể đồng đều hơn, chi phí thấp hơn, dễ dàng sản xuất lặp lại, độ chính xác kích thước cao hơn và bề mặt mịn, phẳng hơn. Tuy nhiên, khi sản xuất vật liệu composite có cấu trúc phức tạp và khối lượng lớn, quá trình đúc RTM thường gặp các vấn đề như dòng chảy nhựa không đều, sự ngấm sợi không đủ và thời gian đúc quá dài, dẫn đến sự không nhất quán giữa các tính chất cơ học, độ bền và độ chính xác dự kiến của sản phẩm composite. Sơ đồ quy trình được thể hiện trong Hình 4.
Như thể hiện trong Hình 3 ở trên, các sản phẩm được sản xuất bằng công nghệ ép chuyển nhựa có đặc điểm là phân bố nhựa đồng đều, độ xốp thấp, tính chất cơ học tuyệt vời và hiệu suất bảo vệ tốt. Chúng có thể được sản xuất hàng loạt với hiệu quả cao và vốn đầu tư ban đầu vừa phải, cân bằng giữa sản xuất hàng loạt và tùy chỉnh cho các loại mũ bảo hiểm có yêu cầu chất lượng cao và cấu trúc phức tạp, chẳng hạn như mũ bảo hiểm dành cho lực lượng đặc nhiệm.
3.3 Quy trình ép khuôn nóng
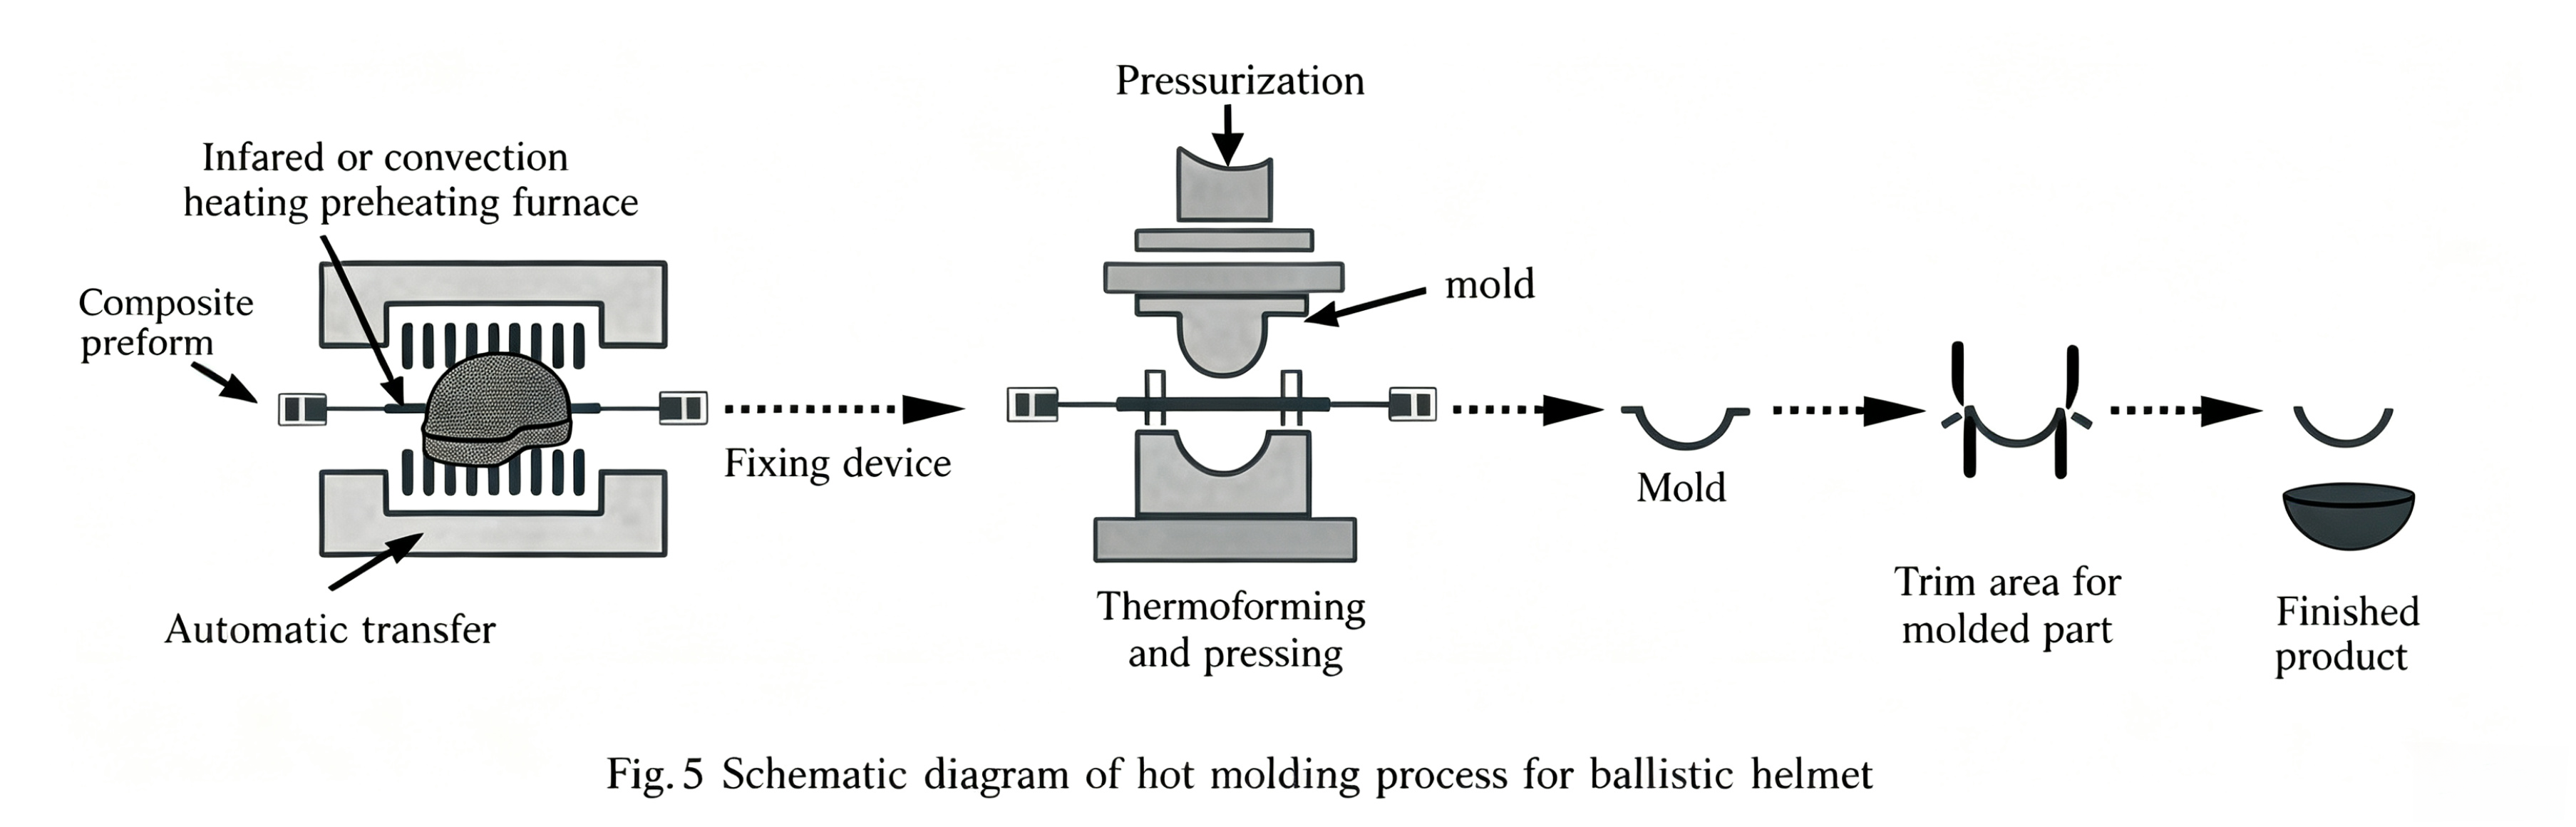
Ép nóng là một quy trình tạo hình vật liệu composite được sử dụng phổ biến. Các yếu tố chính ảnh hưởng đến chất lượng tạo hình mũ chống đạn là nhiệt độ ép, thời gian ép và áp suất ép. Đầu tiên, các sợi hiệu năng cao được trộn với nhựa nhiệt rắn hoặc nhựa nhiệt dẻo để chuẩn bị vật liệu tiền chế (prepreg). Sau đó, khuôn được làm nóng trước và giữ ở nhiệt độ không đổi. Vật liệu tiền chế được đặt vào khuôn, các cạnh được ép chặt và khuôn được đóng lại. Nhiệt độ khuôn được nâng lên đến nhiệt độ ép, áp suất được tác dụng, và sau khi giữ nhiệt, khuôn được làm nguội và tách ra. Cuối cùng, sản phẩm hoàn thiện được lấy ra để sửa chữa. Trong quá trình ép nóng, các điều kiện ép phải được theo dõi cẩn thận. Ví dụ, nhiệt độ đóng rắn của mũ composite UHMWPE thường không vượt quá 130℃. Sơ đồ quy trình ép nóng mũ chống đạn được thể hiện trong Hình 5.
Như thể hiện trong Bảng 3 ở trên, các sản phẩm được sản xuất bằng quy trình ép nóng có độ chính xác tạo hình và độ ổn định kích thước cao, đáp ứng các tiêu chuẩn bảo vệ hiệu suất cao. Chúng cũng thể hiện tính nhất quán sản phẩm tốt và phù hợp cho sản xuất quy mô lớn. Tuy nhiên, chi phí sản xuất cao, và nhiệt độ và áp suất cao tiêu tốn nhiều năng lượng. Điều này làm cho nó phù hợp với sản xuất hàng loạt theo tiêu chuẩn, ví dụ như mũ bảo hiểm chống đạn hiệu suất cao, trong việc mua sắm trang thiết bị quân sự thông thường.
3.4 Công nghệ đúc kích thước thực
Công nghệ đúc định hình kích thước chính xác, còn được gọi là công nghệ đúc phun gel, là một phương pháp đúc tiên tiến được sử dụng rộng rãi trong gốm sứ, vật liệu composite nền kim loại và các lĩnh vực khác. Nguyên lý của nó bao gồm việc trộn đều các monome hữu cơ, chất liên kết ngang và các chất phụ gia khác với bột gốm hoặc kim loại để tạo thành hỗn hợp sệt. Sau khi được bơm vào khuôn, chất khởi đầu sẽ kích hoạt phản ứng trùng hợp monome, khiến hỗn hợp sệt đông đặc tại chỗ và đông cứng. Công nghệ này mang lại những ưu điểm đáng kể, cho phép sản xuất các phôi có hình dạng phức tạp và độ chính xác kích thước cao. Các phôi có độ đồng nhất tốt và độ bền cao, giúp giảm thiểu hiệu quả các công đoạn gia công tiếp theo. Ví dụ, trong sản xuất các bộ phận gốm chịu nhiệt độ cao cho động cơ máy bay, nó có thể tạo hình chính xác các cấu trúc bên trong phức tạp. Tuy nhiên, nó có yêu cầu cực kỳ nghiêm ngặt về độ tinh khiết của nguyên liệu thô và kiểm soát thông số quy trình, và một số chất phụ gia hữu cơ có giá thành cao, điều này phần nào hạn chế ứng dụng quy mô lớn của nó. Tuy nhiên, với việc liên tục tối ưu hóa và cải tiến công nghệ, công nghệ đúc phun gel có tiềm năng ứng dụng rất lớn trong sản xuất cao cấp. Sơ đồ công nghệ đúc định hình kích thước chính xác được thể hiện trong Hình 6.
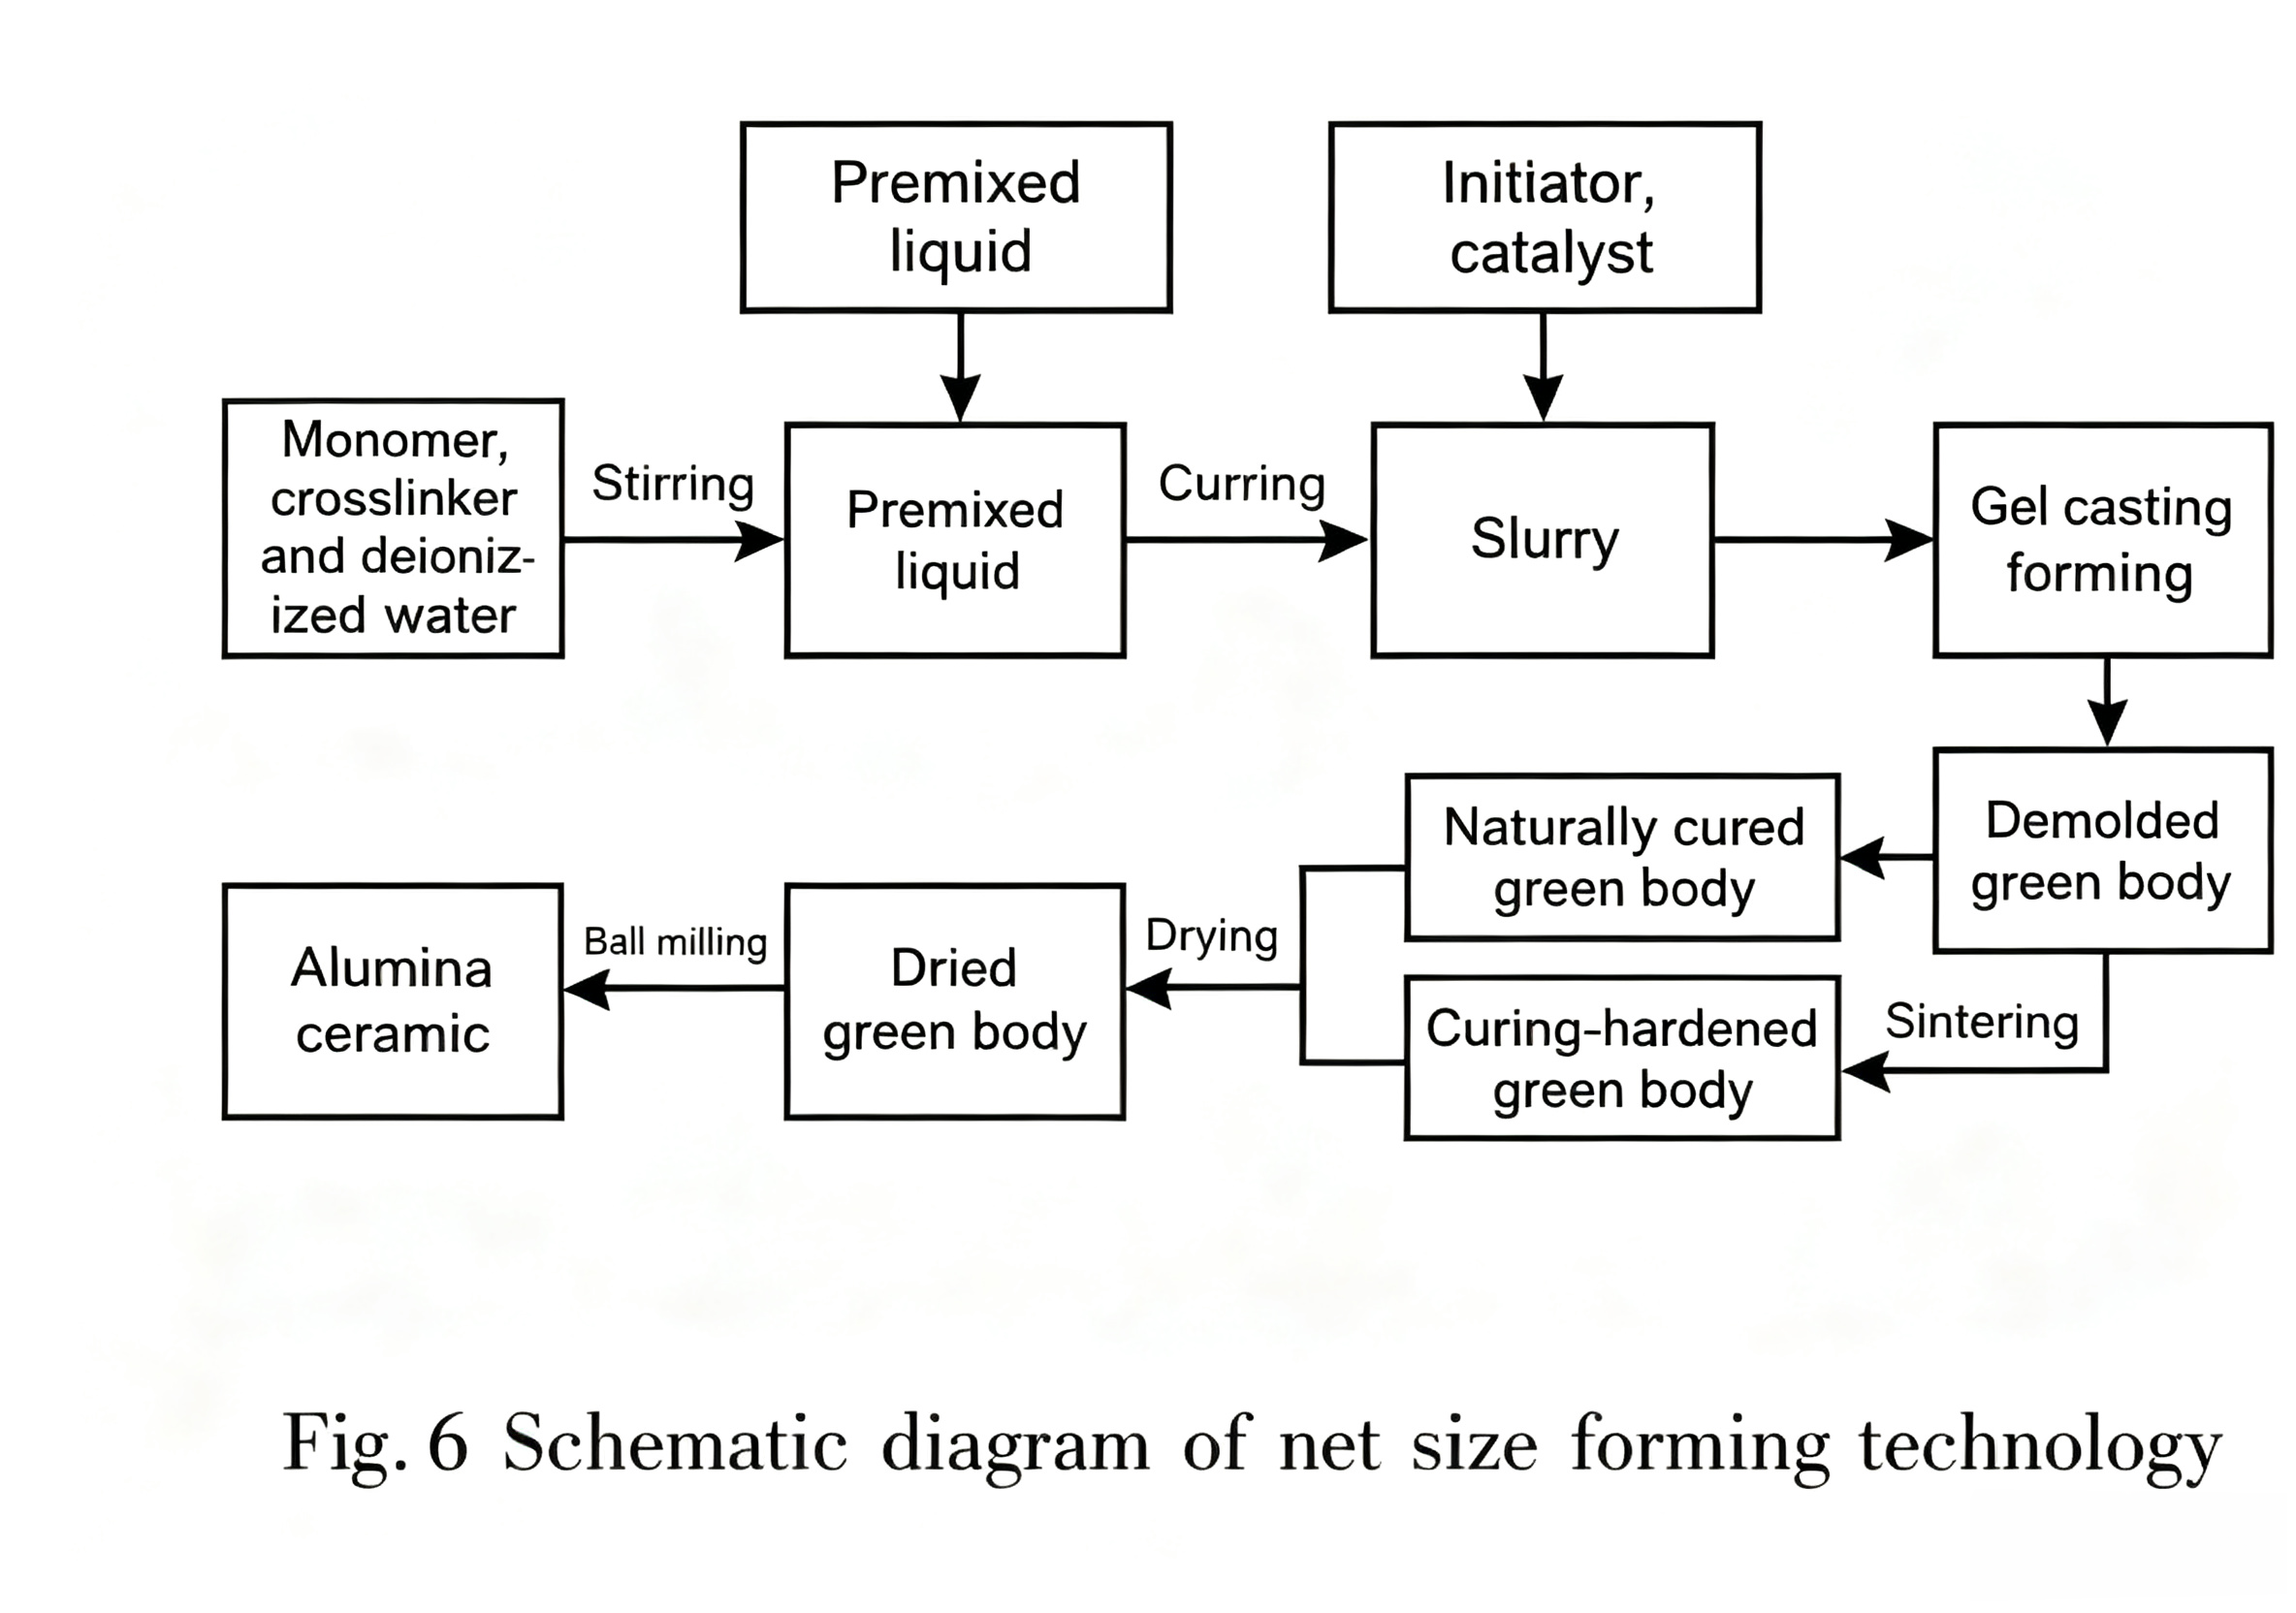
Như thể hiện trong Bảng 3 ở trên, các sản phẩm được sản xuất bằng công nghệ đúc định hình có độ bền cao, độ đồng nhất tốt và cấu trúc bên trong dày đặc, có khả năng chịu được một mức độ lực tác động bên ngoài nhất định. Công nghệ này có hiệu suất cao, chu kỳ đúc tương đối dài và chi phí sản xuất cao, do đó phù hợp để sản xuất các bộ phận phức tạp trong lĩnh vực hàng không vũ trụ hoặc điện tử, nơi yêu cầu độ chính xác hình dạng và hiệu suất cơ học cực cao.
4. Kết luận
Mũ chống đạn, với vai trò là trang bị bảo hộ cá nhân cho binh lính, có thể bảo vệ binh lính một cách hiệu quả và giảm thiểu hoặc ngăn ngừa thương tích do đạn gây ra. Do đó, việc hiểu rõ hệ thống vật liệu composite gia cường sợi, loại cấu trúc vải và công nghệ đúc vật liệu composite của mũ chống đạn là rất quan trọng để nghiên cứu các loại mũ chống đạn mới. Bài viết này trước tiên giới thiệu về vật liệu composite, có độ cứng, độ bền và tỷ lệ hấp thụ năng lượng cực cao, mang lại khả năng bảo vệ chống đạn vượt trội so với các vật liệu thông thường. Thứ hai, bài viết thảo luận về cấu trúc vải chống đạn, giúp đạt được hiệu suất bảo vệ và hiệu quả hấp thụ năng lượng tốt hơn nữa. Vì quy trình sản xuất vỏ mũ đóng vai trò quan trọng trong hiệu suất bảo vệ của nó, bài viết tóm tắt bốn công nghệ đúc vật liệu composite cho mũ chống đạn như sau:
1) Phương pháp đúc thủ công tạo ra sản phẩm có tính chất cơ học không đồng đều, hiệu suất thấp hơn và chi phí thấp hơn, phù hợp cho sản xuất theo lô nhỏ hoặc theo đơn đặt hàng.
2) Công nghệ ép chuyển nhựa (RTM) tạo ra các sản phẩm có tính chất cơ học tuyệt vời, hiệu quả cao hơn và chi phí đầu tư vừa phải, đáp ứng cả nhu cầu sản xuất hàng loạt và tùy chỉnh.
3) Phương pháp tạo hình nhiệt tạo ra các sản phẩm có tính chất cơ học tốt nhưng chi phí sản xuất cao hơn, phù hợp với sản xuất hàng loạt theo tiêu chuẩn.
4) Khuôn đúc kích thước chính xác tạo ra các sản phẩm có độ bền phôi cao và hiệu quả cao hơn nhưng chi phí sản xuất cao hơn, phù hợp để sản xuất các bộ phận phức tạp với yêu cầu cực kỳ cao về độ chính xác hình dạng và tính chất cơ học.
Mặc dù quy trình đúc khuôn cho mũ bảo hiểm chống đạn làm từ vật liệu composite đã tương đối hoàn thiện, nhưng vẫn còn nhiều vấn đề cần giải quyết. Trước bối cảnh quốc tế ngày càng phức tạp và sự phát triển của công nghệ thông tin, thiết kế mũ bảo hiểm chống đạn thế hệ tiếp theo sẽ hướng đến các yêu cầu về trọng lượng nhẹ, đa chức năng, thông minh và chi phí thấp với khả năng sản xuất bền vững. Điều này sẽ đáp ứng nhu cầu của chiến tranh tương lai về khả năng bảo vệ, tính thông minh, sự thoải mái và khả năng thích ứng, sản xuất nhanh chóng và tùy chỉnh, đồng thời nâng cao đáng kể hiệu quả chiến đấu của binh sĩ trên chiến trường.